00Dílna
uměleckého
lití
Od voskové kopie k patinovanému bronzu:
celý postup uměleckého lití na vytavitelný model
Pristadu je nezávislý informační projekt o řemesle bronzového odlitku. Sledujeme jedinou souvislou linii — od prvního otisku modelu ve vosku až po vrstvu ochranného vosku na hotové soše — a popisujeme, co se v každém kroku fyzicky děje s materiálem a proč na tom záleží.
01Proč postup
drží pohromadě
Odlitek vzniká dřív, než se roztaví kov
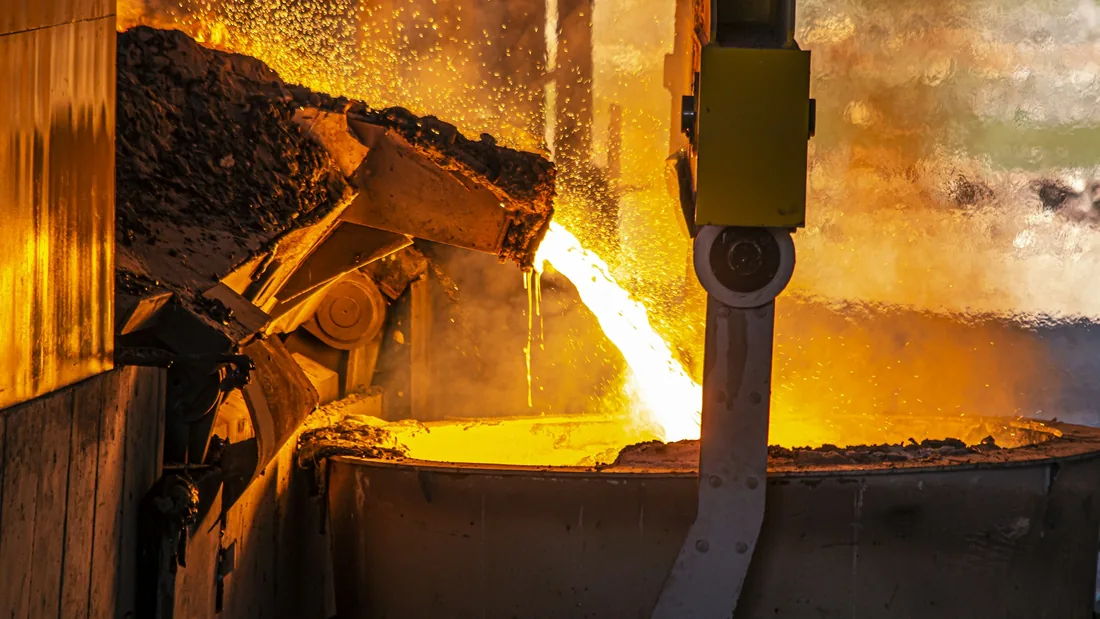
Umělecké lití bronzu se navenek jeví jako jeden dramatický okamžik — zářivý proud kovu, který mizí v otvoru formy. Ve skutečnosti je tento okamžik nejkratší částí celého procesu a zároveň tou, kterou už nelze ovlivnit. Vše podstatné se rozhodlo dřív: v tom, jak byla vymodelována vosková kopie, jak byla navržena vtoková a nálitková soustava, jak vyschla skořepina a jak byla forma vypálena.
Vytavitelný model je technologie stará několik tisíc let a její logika se nezměnila. Vyrábí se dočasný model z materiálu, který lze z formy beze zbytku odstranit teplem, a prostor po něm se vyplní kovem. Všechny moderní úpravy — keramické skořepiny, řízené vypalování, kontrolovaná teplota lití — jsou jen zpřesněním tohoto jednoduchého principu.
Text níže postupuje ve stejném pořadí, v jakém práce v dílně probíhá. Každá kapitola popisuje jednu operaci, její typické proměnné a chyby, které se v ní obvykle dělají a projeví se až o několik kroků později.
02Model
a vosk
Model a jeho vosková kopie
Výchozím bodem je model — v hlíně, sádře, dřevě nebo modelářské hmotě. Z něj se sejme dělená negativní forma, nejčastěji silikonová s pevnou sádrovou nebo laminátovou skořápkou, která silikonu drží tvar. Dělicí roviny se vedou tak, aby bylo možné formu otevřít bez poškození podřezaných míst; u složitých tvarů se model rozdělí na několik samostatných částí, které se spojí až v kovu.
Do negativu se pak nanáší roztavený vosk. U dutých odlitků se vosk nanáší po vrstvách vyléváním a vyléváním zpět, dokud stěna nedosáhne požadované tloušťky — obvykle tři až šest milimetrů podle velikosti díla. Rovnoměrná tloušťka stěny je jedním z nejdůležitějších parametrů celého postupu: rozhoduje o spotřebě kovu, o rychlosti tuhnutí i o tom, zda se v odlitku objeví staženiny.
Vosk je materiál, který se opravuje snadno, a právě proto se v této fázi věnuje pozornost detailu. Zacelí se švy po dělicích rovinách, doplní se ztracené modelace, doostří se hrany. Platí prosté pravidlo: co se neopraví ve vosku, bude se opravovat v bronzu — a tam je každá oprava mnohonásobně pracnější.
Na co se ve voskové fázi dívat
- rovnoměrná tloušťka stěny bez ztenčených míst v rozích a hlubokých partiích;
- zacelené švy z dělicích rovin a odstraněné otřepy;
- žádné uzavřené vzduchové bubliny těsně pod povrchem vosku;
- u dutých modelů správně usazené a zajištěné jádro;
- jádrové podpěry rozmístěné tak, aby jádro nemohlo při lití vyplavat;
- vosk skladovaný v chladu a bez deformace vlastní vahou;
- ostré detaily dotažené do konečné podoby, ne odložené na cizelování;
- označení dílů u vícedílných kompozic, aby nedošlo k záměně.
03Vtoková
soustava
Vtoková a nálitková soustava a její rozvržení
Na voskový model se navařují voskové tyče, které po vytavení zanechají kanály pro kov a pro unikající plyny. Tato soustava není příslušenství — je to samostatná konstrukce, která rozhoduje o tom, jak forma zaplní a jak odlitek ztuhne. Navrhuje se vždy pro konkrétní tvar; obecný vzor přenesený z jiné práce bývá zdrojem vad.
Soustava má několik funkčně odlišných částí. Licí jamka a vtokový kůl přivádějí kov shora, rozváděcí kanály jej vedou k jednotlivým partiím, zářezy jej vpouštějí do dutiny a nálitky slouží jako zásobník tekutého kovu, ze kterého se doplňuje objem chybějící při smrštění. Odvzdušňovací kanály vyvádějí vzduch a plyny z míst, kam by se kov jinak nedostal.
Praktická logika rozvržení
- Zjistit, které partie jsou nejsilnější — tam odlitek tuhne nejpozději a tam patří nálitek.
- Vést kov tak, aby postupoval od nejvzdálenějších tenkých partií směrem k nálitku, ne naopak.
- Umístit zářezy do míst, kde bude jejich stopa snadno přístupná při obrubování a cizelování.
- Vyvést odvzdušnění z každého uzavřeného vrcholu — z prstů, vlasových pramenů, vysokých hran.
- Průřezy volit tak, aby rychlost proudu byla klidná; příliš úzký vtok kov brzdí, příliš široký jej vhání do formy turbulentně.
- Nálitek dimenzovat objemově — musí tuhnout déle než partie, kterou napájí, jinak je zbytečný.
Kontrolní úvahou před dalším krokem bývá jednoduchá otázka: kudy poteče kov, kudy unikne vzduch a odkud se doplní objem, který ubude smrštěním. Pokud na kteroukoli z těch tří otázek není zřejmá odpověď, soustava ještě není hotová.
04Formovací
hmota
Formovací směs a keramická skořepina
Voskový strom se pak zaformuje. V dílenské praxi se používají dvě rodiny postupů, které se liší množstvím hmoty i chováním při vypalování.
První je bloková sádrokřemičitá forma. Voskový model se uzavře do kovového pláště a zalije se směsí sádry, křemenné moučky a plniva. Směs se míchá na přesný poměr vody, odvzdušní se ve vakuu nebo poklepem a nechá se ztuhnout. Blok je masivní, dobře drží tvar a hodí se pro drobnější práce i pro odlitky s jemným reliéfem.
Druhou možností je keramická skořepina. Voskový strom se opakovaně namáčí do keramické břečky a obsypává žáruvzdorným pískem; každá vrstva musí před další zcela vyschnout. Postupně tak vznikne skořepina o tloušťce zhruba šesti až deseti vrstev — tenká, lehká, s výbornou prodyšností a rychlým ohřevem. Za cenu delší přípravy nabízí přesnější povrch a nižší hmotnost formy.
Rozdíly, které rozhodují o volbě
05Vytavení
a výpal
Vytavování vosku a vypalování formy
Ztuhlá forma se otočí licí jamkou dolů a zahřívá se, aby vosk vytekl. U skořepin se často používá autokláv, kde přehřátá pára vosk roztaví rychle a rovnoměrně dřív, než se stihne roztáhnout a skořepinu roztrhnout; blokové formy jdou zpravidla rovnou do pece. Vosk se zachytává a po přečištění se vrací do provozu.
Vytavením práce nekončí. Následuje vypalování, jehož smyslem je odstranit zbytky vosku, vypudit z formy veškerou vlhkost a dát keramice pevnost. Teplota se zvyšuje pozvolna, s výdržemi na kritických úrovních; prudký ohřev vede k prasklinám, které se projeví až tekoucím kovem ve špatném místě.
Vypálená forma se pozná podle světlé barvy vnitřku a podle toho, že z licí jamky nevychází žádný kouř. Tmavé zbytky uhlíku znamenají, že výpal ještě není dokončen. Forma se před litím nesmí nechat vychladnout a nabrat vzdušnou vlhkost — buď se lije horká, nebo se před litím znovu prohřeje.
Typické závady zjistitelné před litím
- vlásečnicové trhliny na povrchu skořepiny nebo bloku;
- odloupnutá vrstva v místě, kde nebyla předchozí vrstva zcela suchá;
- ucpaný odvzdušňovací kanál zbytkem keramiky;
- deformovaná licí jamka, která znemožní klidné nalévání;
- zbytkový kouř svědčící o nedokonalém vypálení vosku.
06Tavba
a lití
Tavba slitiny a teplota lití
Bronz pro umělecké odlitky je slitina mědi s cínem, často doplněná zinkem a olovem podle požadované zabíhavosti a pozdějšího chování při patinování. Právě složení určuje, jakou barvu bude povrch po chemické úpravě mít; slitina s vyšším podílem zinku reaguje jinak než klasický cínový bronz, a proto se sestavy pro jeden soubor odlitků drží pohromadě.
Vsázka se taví v kelímkové nebo indukční peci. Povrch taveniny se pokrývá krycím prostředkem, aby se omezilo naplynění a oxidace; před litím se struska stáhne. Teplota se měří ponornou termosondou, nikoli odhadem podle barvy — barva taveniny klame a rozdíl několika desítek stupňů se projeví na výsledku.
Teplota lití se volí jako kompromis. Příliš studený kov nedoběhne do tenkých partií a zanechá nedolití nebo studený spoj. Příliš horký kov víc naplyní, silněji naleptá formu, zhrubne strukturu a smršťuje se o to výrazněji. Orientačně se lije s přehřátím nad likvidem řádově o sto až sto padesát stupňů, přičemž tenkostěnné a členité odlitky snesou a vyžadují vyšší teplotu než kompaktní hmoty.
Samotné lití je krátké a probíhá bez přerušení. Proud se vede do jamky plynule, pánev se drží nízko, aby kov nepadal z výšky a nestrhával vzduch. Nálitky se doplňují až do okamžiku, kdy hladina v nich přestane klesat.
Odlitek zůstává ve formě, dokud neztuhne a nevychladne natolik, aby snesl manipulaci. Předčasné rozbití formy je jednou z nejčastějších příčin deformací u subtilních prací — kov je tehdy ještě měkký a vlastní vahou se hne.
07Obrubování a cizelování
Od hrubého odlitku k hotovému povrchu
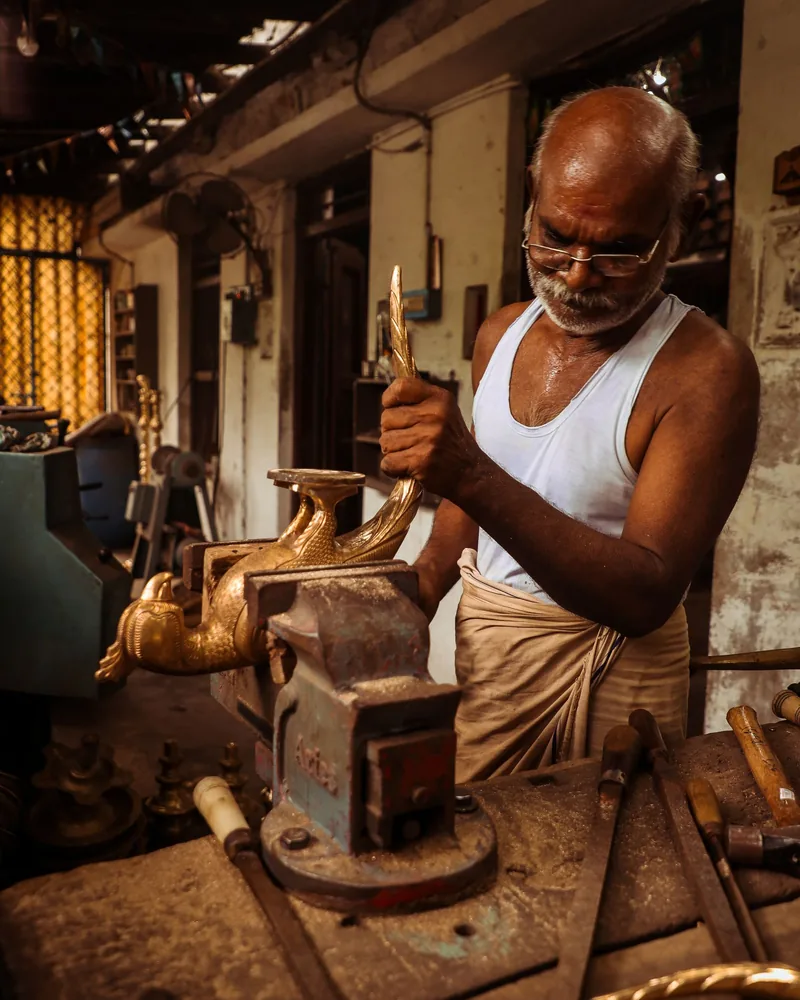
Po rozbití formy vypadá odlitek jako strom pokrytý zbytky keramiky, s vtoky a nálitky trčícími do všech stran. Následuje čištění — otryskání, vymytí jádrové hmoty, odstranění jádrových podpěr — a teprve pak je vidět skutečný stav povrchu.
Vtoky a nálitky se odřezávají s dostatečnou rezervou a zbylé pahýly se zabrušují do plochy okolního tvaru. U staženin, bublin a drobných nedolití se vada nejprve vyřízne až do zdravého kovu a teprve pak se zavaří přídavným materiálem shodného složení. Použití jiné slitiny se pozná okamžitě — při patinování se místo obarví odlišně a oprava vystoupí jako světlá skvrna.
Vícedílné kompozice se v této fázi spojují. Dosedací plochy se upraví na těsný dotyk, díly se zafixují a svar se vede po obvodu tak, aby jeho stopa padla do přirozeného členění tvaru. Cizelování pak znovu vytáhne modelaci přes spoj: sekáčky, puncny a rytecké nástroje obnoví strukturu, kterou svar přerušil.
Cílem cizelování není vyhladit vše do lesku, ale sjednotit povrch tak, aby odpovídal záměru modelu. Stopy nástroje jsou legitimní součástí výrazu; nežádoucí jsou jen ty, které tam nepatří — brusné rýhy, zbytky zářezů a nezacelené kráterky.
08Patina
Patinování za tepla a za studena
Patina je řízená koroze povrchu. Bronz se barví tak, že se na očištěný kov nanášejí roztoky solí, které s mědí a jejími doprovodnými prvky vytvářejí barevné sloučeniny. Výsledek závisí na složení slitiny, na čistotě povrchu, na teplotě a na počtu vrstev — dvě jinak stejné sochy s odlišnou vsázkou dají odlišný odstín.
Při patinování za tepla se povrch prohřívá hořákem a roztok se nanáší štětcem nebo rozprašuje na horký kov. Kapalina se okamžitě odpařuje a sůl reaguje přímo s povrchem. Postup je rychlý, vrstvy jsou pevné a dobře přilnavé, ale vyžaduje rovnoměrný ohřev — přehřáté místo zčerná, nedohřáté zůstane bledé.
Patinování za studena probíhá bez ohřevu, opakovaným nanášením a mezisušením, případně v uzavřeném prostoru s parami. Reakce je pomalejší a lépe kontrolovatelná, hodí se pro světlé zelené a modré tóny a pro postupné budování barevných přechodů. Vrstva bývá měkčí a citlivější na otěr, dokud není zakonzervována.
Pořadí, které se v praxi osvědčuje
- Povrch odmastit a mechanicky sjednotit — mastnota a zbytky brusiva vytvářejí skvrny.
- Vyzkoušet zvolený roztok na odřezku ze stejné tavby, ne přímo na díle.
- Budovat barvu po tenkých vrstvách; jedna silná vrstva se odlupuje.
- Prohlubně a vyvýšeniny řešit odděleně — kontrast mezi nimi dává patině hloubku.
- Nechat povrch ustálit, než se přistoupí ke konzervaci.
Za nezdařenou patinu se nepovažuje ta, která se odchýlila od představy; skutečným problémem jsou nesouvislé skvrny, odlupující se vrstvy a místa, kde prosvítá opravovaný kov. Takový povrch lze sejmout a proces zopakovat, což je jeden z důvodů, proč se patina zkouší na vzorku.
09Ochrana
a údržba
Ochrana voskem a dlouhodobá stabilita povrchu
Hotová patina se uzavírá ochrannou vrstvou. Nejběžnějším prostředkem je mikrokrystalický vosk, který se nanáší na mírně prohřátý povrch v tenké vrstvě, nechá se vsáknout a pak se vyleští měkkou tkaninou. Vosk omezuje přístup vlhkosti a kyslíku, sjednocuje lesk a zároveň zůstává vratný — lze jej rozpouštědlem sejmout, aniž by se poškodila barevná vrstva pod ním.
Interiérové dílo vydrží s jednou vrstvou dlouho a stačí je občas oprášit. Venkovní bronz je vystaven dešti, prachu a kyselým srážkám, proto se ochrana obnovuje pravidelně, obvykle jednou až dvakrát ročně, po předchozím omytí a dokonalém vysušení povrchu.
Zásady zacházení s patinovaným povrchem
- povrch čistit vlažnou vodou a měkkým kartáčem, nikoli abrazivy;
- nepoužívat čisticí prostředky s obsahem chloru a silných kyselin;
- před novou vrstvou vosku nechat kov dokonale vyschnout;
- vosk nanášet tence — přebytek zůstane bílým povlakem v prohlubních;
- sledovat světlé zelené výkvěty, které signalizují aktivní korozi;
- u venkovních děl kontrolovat místa, kde stojí voda;
- dotýkat se povrchu čistýma rukama, otisky se do vosku obtiskují;
- opravy patiny řešit lokálně dřív, než se poškození rozšíří.
10Souhrn
Celý postup v jedné souvislé řadě
Přehled níže shrnuje pořadí operací tak, jak na sebe navazují. Slouží jako orientační osnova k jednotlivým kapitolám výše — každý krok předpokládá, že předchozí byl dokončen, a chyba v kterémkoli z nich se projeví později, obvykle v okamžiku, kdy už ji nelze levně napravit.
- Model a sejmutí dělené negativní formy.
- Vosková kopie, kontrola tloušťky stěny a usazení jádra.
- Navaření vtokové a nálitkové soustavy včetně odvzdušnění.
- Zaformování do blokové směsi nebo nabudování keramické skořepiny.
- Vytavení vosku a řízené vypálení formy.
- Tavba slitiny, stažení strusky a měření teploty lití.
- Odlití bez přerušení proudu a doplnění nálitků.
- Chladnutí ve formě až do bezpečné manipulační teploty.
- Rozbití formy, otryskání a vymytí jádrové hmoty.
- Odstranění vtoků, zavaření vad a spojení dílů.
- Cizelování povrchu a sjednocení struktury přes spoje.
- Patinování zvolenou technikou a konzervace voskem.
11Kontakt
Kontakt na redakci projektu
Pristadu vydává výhradně informační a redakční texty o technologii uměleckého lití bronzu. Pokud v materiálu narazíte na nepřesnost, chybějící souvislost nebo pojem, který by stálo za to vysvětlit podrobněji, napište nám. Zprávy čteme a poznámky zapracováváme do dalších úprav textů.
E-mail: [email protected]
Web nepoužívá kontaktní formuláře ani registraci. Jediným způsobem spojení je uvedená e-mailová adresa. Podrobnosti o nakládání s takto zaslanou zprávou popisuje stránka Ochrana soukromí.